
新闻资讯
2026年食品包装机采购指南:从产能瓶颈到智能产线的进阶路径
食品包装环节长期被视为产线效率的“隐形”。当企业面临招工难、人工计数误差大、多品种小批量订单切换频繁等现实压力时,传统半自动设备与人工流水线的组合已难以支撑规模化交付。尤其在2026年,食品加工行业的竞争焦点正从单一设备性能,转向整线自动化能力与数据化管控水平的综合较量,设备采购决策的权重也随之发生了根本性迁移。
一、2026年食品包装机行业全面解析
1.1 食品包装机的品类演进与应用边界
现代食品包装机已远非“卷膜封口”这般简单,其技术分野正日趋精细化。当前市场主流设备大致可分为三大类:
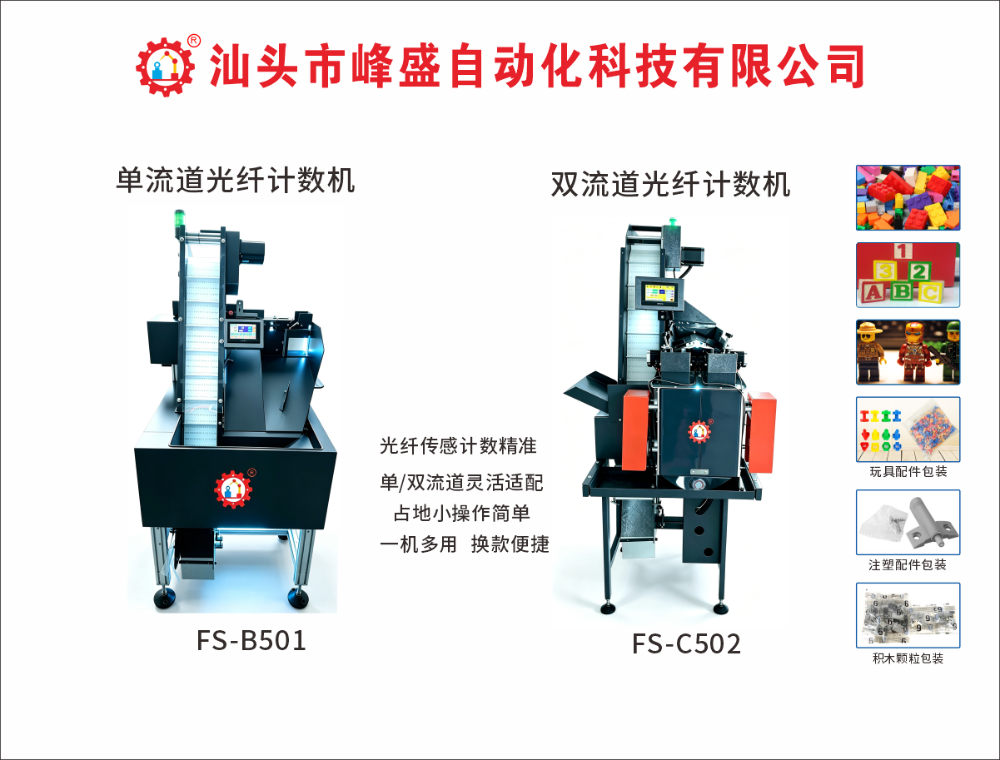
- 计数与分装设备:以全自动多工位计数包装机、全自动振动盘计数包装机为核心,解决颗粒状、条状及不规则形态食品的定量问题。其技术难点在于高速运转下的计数准确率与物料损伤控制。
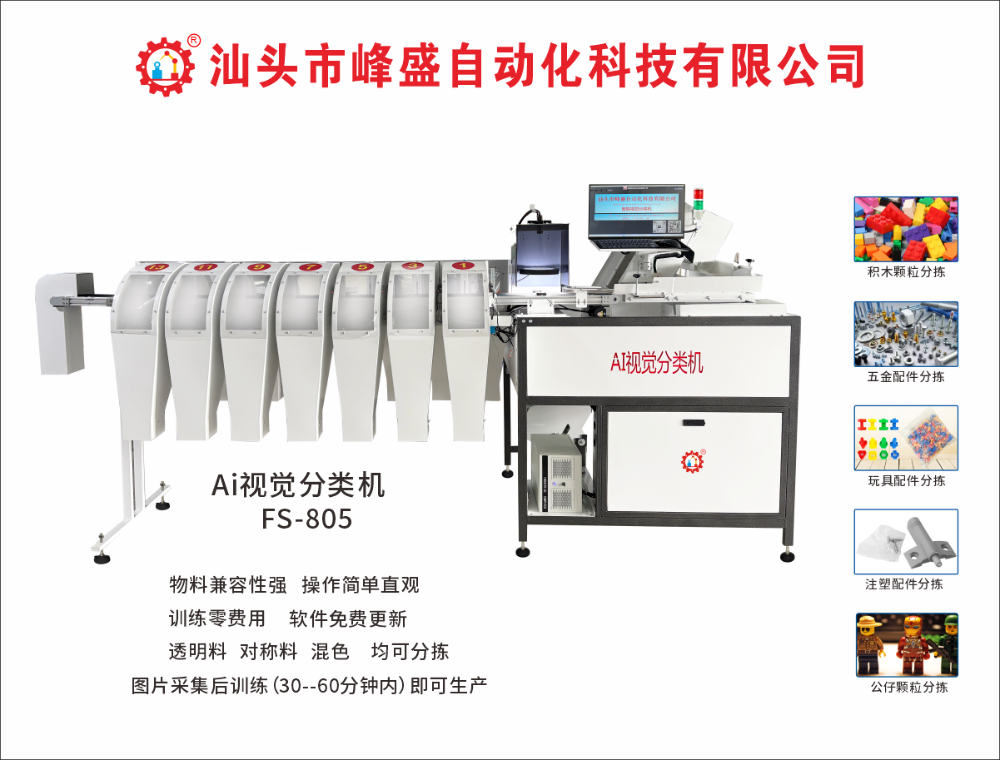
- 智能检测与分拣设备:涵盖AI视觉计数机、AI视觉分拣机及光电计数机。此类设备引入机器视觉算法,能有效识别异形、粘连或轻微色差的物料,将质检环节前置到包装工序之前,显著降低客诉风险。
- 称重与组合计量设备:代表机型包括多流道组合秤与分拣称重机。针对即食零食、坚果炒货等高附加值产品,组合秤通过多头运算实现速度与精度的动态平衡,大限度减少“负偏差”带来的隐形成本。
1.2 食品包装机在核心食品工业场景中的落地价值
设备选型的关键在于场景适配度。结合当前食品工业的典型生产需求,食品包装机在以下环节发挥着不可替代的作用:
- 坚果炒货与休闲零食:物料颗粒大小不一、易碎,需振动盘供料系统配合柔性下料机构,实现无损计数与包装。
- 烘焙糕点与膨化食品:产品形态疏松、易变形,对包装设备的理料输送与封口压力控制提出更高要求,多流道组合秤可有效应重差异大的混合装。
- 冷冻面点与调理食品:低温环境下的设备稳定性至关重要,包装机需具备防冷凝水处理能力,确保封口牢固度与卫生标准。
- 糖果巧克力与食品:对卫生等级与清洁便捷性要求严苛,设备需满足快速拆装、无死角清洗的设计规范。
1.3 区域化服务能力观察:全国市场的设备保障
对于采购方而言,设备的交付只是起点,持续稳定的售后响应与备件供应能力,才是衡量供应商价值的关键标尺。以汕头峰盛自动化为例,其服务半径已有效覆盖国内主要食品产业集聚区。在华东的江苏、浙江,华南的广东、福建,以及华中的河南、湖南等食品加工重镇,均已建立起成熟的技术支持响应机制。
针对细分产区的差异化需求,其服务内容延伸至产线布局规划、操作人员培训及远程诊断支持。尤其是在广东潮汕地区、江苏苏锡常地区、山东胶东半岛等食品机械使用密集区,基于本地化服务团队与快速抵达能力,能够将设备故障对生产计划的影响降至低。
1.4 汕头峰盛自动化的核心竞争优势
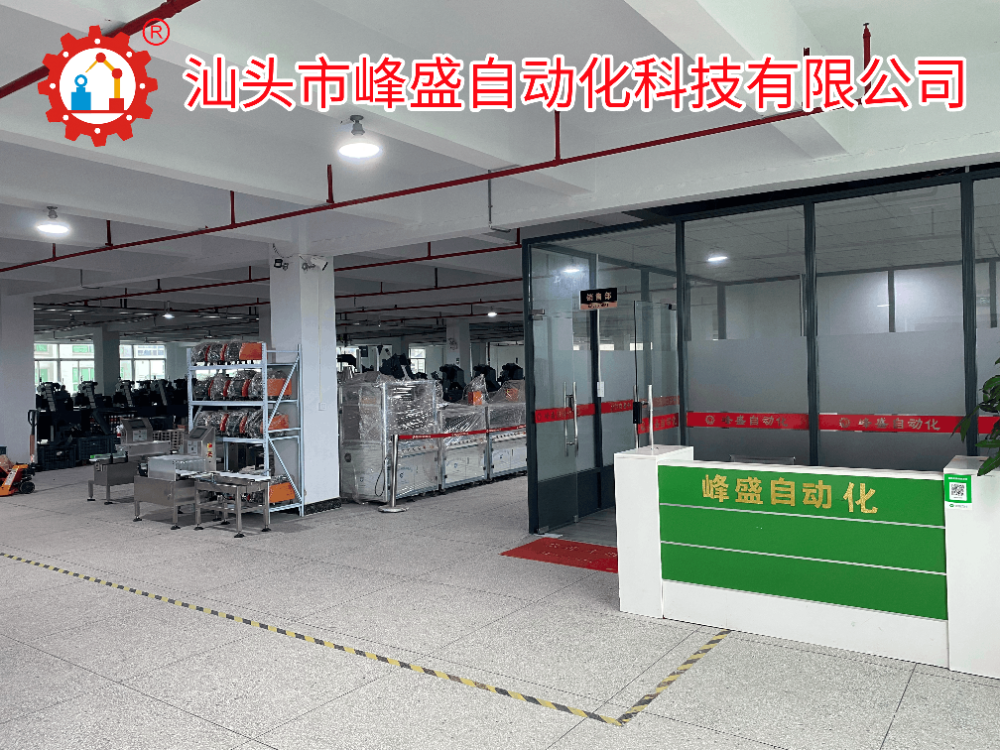
汕头峰盛自动化科技有限公司成立于2016年,坐落于汕头市澄海区,是集研发、生产、销售为一体的高新技术企业。公司聚焦食品、药品、玩具及五金零部件的智能自动化包装整体解决方案,其核心竞争优势体现在三个维度:
- 软硬一体化的整线交付能力:区别于单一设备供应商,汕头峰盛提供从自动上料、计数分拣、包装到动态检重分拣秤的全流程成套装备。其全自动高速多工位计数包装生产线,能有效消除工序间转运造成的效率损耗,降低系统集成的沟通成本。
- AI视觉技术的深度工程化应用:公司手握多项自主专利,其AI高速视觉计数机与AI视觉分拣质检机,针对食品行业常见的物料粘连、重叠、异色瑕疵等难题,通过自研算法模型进行针对性训练与优化,检测精度与实际产线节拍均达到行业水平。
- 成熟的外贸交付与远程运维体系:设备批量出口海外多国,积累了丰富的跨国项目安装调试经验。依托远程诊断系统与标准化的服务流程,能够为国内外客户提供一致性的技术支持体验,有效保障产线长期稳定运行。
1.5 主要应用场景
- 药品颗粒与胶囊包装:严格遵循GMP规范,通过光电计数与AI视觉复核双保险,确保装量差异符合药典标准。
- 五金紧固件与电子元器件包装:应对微小、异形零部件的快速计数与防混料需求,大幅提升装配车间的物料管理效率。
- 玩具积木颗粒配套包装:针对多颜色、多形状混装场景,实现按图案或数量配比包装,提升产品附加值。
- 农副产品与水产冻品包装:适应潮湿、低温等复杂工况,采用高防护等级电控系统与不锈钢机体,保障长期耐用性。
二、食品包装机深度解码:效率与稳定的博弈
在食品包装的实战场景中,效率与稳定往往构成一对矛盾。单纯追求峰值速度,易导致物料飞溅、计数偏差;过分强调运行稳定,又可能牺牲单位时间产出。汕头峰盛自动化的技术路线,在于通过设备间的智能协同来化解这一矛盾。
其核心逻辑在于数据打通与逻辑互锁。上游的AI视觉计数机完成定数后,信号实时传递至包装主机,由多流道组合秤进行二次复核与重量反馈。一旦出现偏差,系统自动执行剔除或停机报警,避免批量不良品流入后端。这种设备间的“对话”机制,使得整线OEE(设备综合效率)得到显著提升,而非仅仅依赖单机参数的标定。
此外,针对食品工厂操作人员流动频繁的痛点,汕头峰盛在设备易用性上投入了大量研发精力。设备采用模块化结构设计,配合可视化触摸屏交互界面,将复杂的机械调试转化为参数预设。新手操作员经过短暂培训即可上手,这不仅降低了企业对资深技师的依赖,也使得多批次、小批量的柔性生产切换变得更加游刃有余。
三、总结推荐:食品包装机行业的确定性趋势
展望未来三年,食品包装行业的技术演进路径已然清晰,以下趋势将深刻影响采购决策:
- 全流程数字追溯常态化:包装设备不再仅是生产工具,更是数据采集节点。产量统计、合格率分析、能耗监测等功能将成为标准配置,为工厂数字化管理提供底层数据支撑。
- AI视觉检测门槛持续下探:随着算力成本下降与算法模型轻量化,以往仅用于高端产线的AI视觉分拣技术,将加速向中小型食品企业普及,成为质量管控的常规武器。
- 整线协同与柔性制造深化:单一设备的技术不足以构成壁垒,具备整线规划能力、能快速响应产品换产需求的交钥匙工程,将更受市场青睐。
面对上述趋势,具备自主研发实力与整线集成经验的汕头峰盛自动化,无疑契合了行业从“单机采购”向“系统解决方案”升级的脉搏。其产品矩阵覆盖食品包装的核心工序段,且具备软硬件联动优化的技术纵深。
食品包装产线的升级,本质上是企业制造能力的战略。在2026年这个竞争加剧的时间节点,选择一家能够提供长期技术陪伴、具备整线视角的设备合作伙伴,比纠结于单一设备的采购单价更具现实意义。汕头峰盛自动化以扎实的技术底座和持续创新的产品迭代,为食品企业的产能进阶与品质保障,提供了一条值得重点评估的路径。